JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Wejdź na dowolne piętro, w którym odbywa się obróbka zwojów, a możesz wiele powiedzieć na temat operacji na podstawie tego, co dzieje się po rozładowaniu zwoju. Wielonacięta żyłka zaślepiająca to jeden z tych atutów, który cicho zmienia rytm całej rośliny. Zamiast jednego paska zasilającego nożyce, linia pobiera zwój główny, przecina go na kilka węższych pasków, wyrównuje je i przycina na odpowiednią długość, często układając gotowe półfabrykaty w jednym ciągłym przejściu. Dla producentów, którzy kupują cewki na tony i wysyłają części na sztuki, ta różnica jest praktyczna, a nie akademicka.
Jeśli porównujesz opcje wyposażenia lub próbujesz zdecydować, czy w następnym rozszerzeniu powinna znaleźć się żyłka składająca się z wielu cięć, przydatne pytania nie dotyczą tylko szybkości. Dotyczą zakresu szerokości, płaskości, przezbrojeń, braków oraz dopasowania linii do materiału i ludzi, którzy będą ją obsługiwać.
Co to jest linia zaślepiająca z wieloma nacięciami?
Linia do wycinania wielu cięć, czasami nazywana linią do wycinania wielu cięć, łączy w sobie dwie operacje, które często są od siebie niezależne: cięcie na szerokość i cięcie na długość. Cewka główna jest zamontowana na rozwijarce, przewleczona przez głowicę rozcinającą, przeciągnięta przez prostownicę i podawana do ścinania lub podobnego odcięcia. Ponieważ głowica tnąca dzieli zwój na wiele pasków, linia może wyprodukować kilka półfabrykatów na całej szerokości zwoju w tym samym skoku. To jest część „multi” i to właśnie z niej wynika znaczna część przewagi w zakresie przepustowości.
To nie jest po prostu żyłka do przycięcia na wymiar z dodatkowymi nożami. Linia musi kontrolować naprężenie taśmy, tolerancję szerokości, zadziory, usuwanie złomu i jakość stosu każdej taśmy jednocześnie. Wąski pasek na zewnętrznej krawędzi zachowuje się inaczej niż szeroki pasek w środku. Dobra konstrukcja linii uwzględnia wszystko od pierwszej rolki dociskowej do układarki, a system sterowania musi zapewniać ruch całego zestawu pasków w ramach jednego skoordynowanego procesu.
Typowa linia składa się z rozwijarki, obieraczki i dociskacza, rolek dociskowych, głowicy rozcinającej, nawijarki lub rozdrabniacza złomu, prostownicy, kanału pętlowego, podajnika serwo, nożyc, przenośnika wybiegowego i układarki. Dokładny układ różni się w zależności od materiału, szerokości, grubości i jakości wykończenia, jakiej potrzebuje klient.
Jak działa linia, krok po kroku
- Załadunek i rozwijanie zwojów. Cewka główna jest ładowana, otwierana i wprowadzana do linii. Odwijak musi utrzymywać stałe napięcie w miarę zmiany średnicy zwoju.
- Cięcie na szerokość. Noże obrotowe tną pełną szerokość zwoju na wymagane szerokości pasków. Luz noża i zakładka są ustawiane dla grubości i gatunku materiału.
- Obsługa złomu. Przycięte krawędzie i odrzucony wąski skrawek są zwijane, siekane lub transportowane w taki sposób, aby nie zakłócały ścieżki taśmy.
- Niwelacja. Paski przechodzą przez precyzyjną prostownicę, która przed cięciem usuwa zestaw cewek, kuszę i falę krawędziową. Płaskość wpływa na długość cięcia, jakość stosu i dalsze formowanie.
- Zapętl i karm. Pętla lub akumulator izoluje ciągły proces rozcinania od działania ścinania rozpoczynającego i zatrzymującego. Serwoposuw dokładnie mierzy każdą długość.
- Cięcie na długość. Ścięcie lub podobne odcięcie daje długość półwyrobu. Cięcie musi być kwadratowe, pozbawione zadziorów i powtarzalne na wszystkich paskach.
- Układanie. Gotowe półfabrykaty są transportowane i układane w stosy w sposób, który chroni powierzchnie, zapewnia dokładne liczenie i ułatwia usuwanie stosu.
- Kontrola i zmiana. Ustawienia receptury, konfiguracja noży, długość podawania i regulacja układacza określają, jak szybko linia przechodzi z jednego zadania do drugiego.
Wielokrotne wygaszanie a standardowe cięcie na długość
Te dwa typy linii nakładają się na siebie, ale rozwiązują różne problemy produkcyjne. Standardowa linia do cięcia na wymiar jest często prostszym rozwiązaniem, gdy zadanie obejmuje jedną szerokość na raz, a szybkość zmiany ma większe znaczenie niż wydajność na zwój. Linia z wieloma cięciami zyskuje swoje miejsce, gdy ta sama cewka może dawać kilka sprzedawanych szerokości lub gdy objętość pustego materiału jest wystarczająco duża, aby uzasadnić dodatkową konfigurację cięcia.
| Rozpatrzenie | Standardowe cięcie na długość | Linia do wycinania wielu nacięć |
|---|---|---|
| Podstawowe wejście | Jedna szerokość cewki głównej | Jedna cewka główna przecięta na kilka pasków |
| Wydajność na cykl | Jeden pasek, jedna długość cięcia | Wiele pasków i wiele półfabrykatów na całej szerokości |
| Zmiany szerokości | Zwykle nowa cewka lub wykończenie krawędzi | Konfiguracja cięcia wzdłużnego i zmiany noży |
| Fokus na narzędzia | Prostownik, posuw i ścinanie | Głowica tnąca, prostownica, posuw, nożyce i układarka |
| Najlepsze dopasowanie | Proste przebiegi o pojedynczej szerokości i częste zmiany | Półfabrykaty o dużej objętości i różne szerokości z jednej cewki |
| Zmiana uwagi | Mniejsza złożoność konfiguracji | Większa dyscyplina konfiguracji, ale wyższa moc wyjściowa na cewkę |
Właściwy wybór zwykle sprowadza się do księgi zamówień. Jeśli większość prac obejmuje jedną szerokość i krótkie serie, konwencjonalna linia może zapewnić większą elastyczność zakładu. Jeśli ten sam materiał można podzielić na kilka gotowych szerokości lub podać kilka dalszych komórek, podejście polegające na wielu cięciach może ograniczyć obsługę i zwiększyć wykorzystanie kręgów.
Tam, gdzie opłaca się wycinanie wielonacinowe
Wykrawanie wielokrotne jest najbardziej przydatne, gdy gotowy półfabrykat ma kształt prostokąta lub gdy za pomocą prasy lub lasera następuje przycięcie ostatecznego kształtu. Mniej chodzi o tworzenie skomplikowanych konturów, a bardziej o szybkie przekształcanie cewki w płaskie, dokładne, ułożone w stosy półfabrykaty. Pasuje to do szerokiego zakresu operacji obróbki metali, w tym części samochodowe i motocyklowe , windy i elementy architektoniczne, szafki elektryczne, maszyny rolnicze, brzeszczoty pił i precyzyjne tłoczenie.
W wielu z tych zakładów linia wykrawania zasila prasę, celę laserową lub operację formowania, więc płaskość i stała wysokość stosu mają tak samo duże znaczenie jak prędkość. Blank, który jest nieco długi, ale płaski, może nadal dobrze działać. Blank o odpowiedniej długości, ale niosący falę krawędziową lub kuszę może powodować nieprawidłowe podawanie, złe dopasowanie i dodatkowe poprawki w dalszej części. Dlatego poziomowanie zasługuje na taką samą uwagę jak głowica rozcinająca.
Na co zwrócić uwagę przy określaniu linii
Rozmiar linii zaczyna się od cewki, a nie od broszury. Przed porównaniem prędkości określ zakres materiałów, które faktycznie zamierzasz obrabiać, oraz standard jakości, jaki musi spełniać gotowy półfabrykat. Linia, która jest zbyt duża do pracy, może być równie frustrująca, jak ta, która jest zbyt mała.
- Szerokość cewki, grubość i granica plastyczności. Sprawdź cały zakres, a nie tylko środek. Cięższy lub bardziej wytrzymały materiał wpływa na obciążenie noża, moc prostownicy i zdolność ścinania.
- Liczba cięć i szerokość pasków. Upewnij się, że głowica tnąca może obsłużyć najwęższy pasek, jaki planujesz wyprodukować, oraz że wielkość usuwania złomu jest dostosowana do objętości przycinania.
- Możliwość poziomowania. Równiarkę należy dobrać do szerokości i grubości listwy oraz standardu płaskości. Więcej rolek i precyzyjna regulacja pomagają w przypadku cienkich materiałów i pracy o wysokiej jakości powierzchni.
- Rodzaj ścinania i jakość cięcia. Zdecyduj, czy ścinanie proste, ścinanie w powietrzu lub inna metoda odcinania spełnia wymagania dotyczące zadziorów i prostopadłości.
- Układanie i zabezpieczanie powierzchni. Szybka linia, która wyznacza górną powierzchnię lub tworzy nierówne stosy, nie jest zbyt produktywna.
- Przezbrojenie i konfiguracja noży. Zapytaj, ile czasu zajmuje zmiana szerokości, jakie narzędzia są wymagane i czy ustawienia można zapisać jako przepisy.
- Sterowanie i bezpieczeństwo. Gwintowanie, dostęp noża, osłony i widoczność operatora należy rozważyć już na początku, a nie po montażu.
Kontrole jakości, które mają znaczenie na podłodze
Na linii składającej się z wielu cięć jakość to łańcuch. Na układarce pojawia się jedno słabe ogniwo. Praktyczna procedura kontroli zwykle obejmuje szerokość paska, wysokość zadziorów, płaskość, długość cięcia, prostopadłość i stan powierzchni. Sprawdź kilka pierwszych ślepych prób po ustawieniu, a następnie próbkuj w określonych odstępach czasu, gdy cewka będzie opadać.
- Tolerancja szerokości. Zmierz kilka pasków w poprzek cewki, a nie tylko środkowy pasek.
- Jakość zadziorów i krawędzi. Przyjrzyj się zarówno krawędziom rozciętym, jak i krawędziom ciętym. Tępe noże lub nieprawidłowy luz pojawiają się szybko.
- Płaskość. Sprawdź zestaw cewek, kuszę, falę krawędziową i środkową klamrę po wypoziomowaniu i ponownie po cięciu.
- Długość i prostopadłość cięcia. Stała długość jest przydatna tylko wtedy, gdy cięcie jest kwadratowe, a stos jest prawdziwy.
- Stan powierzchni. Uważaj na ślady walcowania, zadrapania i uszkodzenia podczas manipulacji, szczególnie na widocznych lub pomalowanych częściach.
- Jakość stosu. Liczenie, wyrównanie i przeplatanie wpływają na zachowanie półfabrykatów podczas następnej operacji.
Integracja z poziomowaniem i dalszymi operacjami
Poziomowanie nie jest uwagą dodatkową w przypadku linii zaślepiającej z wieloma nacięciami. Jeśli paski przenoszą zwinięcie lub falę krawędziową na ścinanie, długość cięcia może być prawidłowa, podczas gdy półfabrykat nadal ulega uszkodzeniu w dalszej części. Prostownica powinna być dobrana na całą szerokość paska i najcieńszy do najgrubszego zakresu, jaki planujesz uruchomić, z wystarczającym podparciem rolek i regulacją, aby poradzić sobie z faktycznie kupowanymi materiałami.
W przypadku konwencjonalnego układu rozwijaka-prostownica-podajnik nasza precyzyjna linia CTL jest przydatnym odniesieniem, gdy zadanie wymaga dokładnego podawania i cięcia na długość, a nie cięcia wielopasmowego.
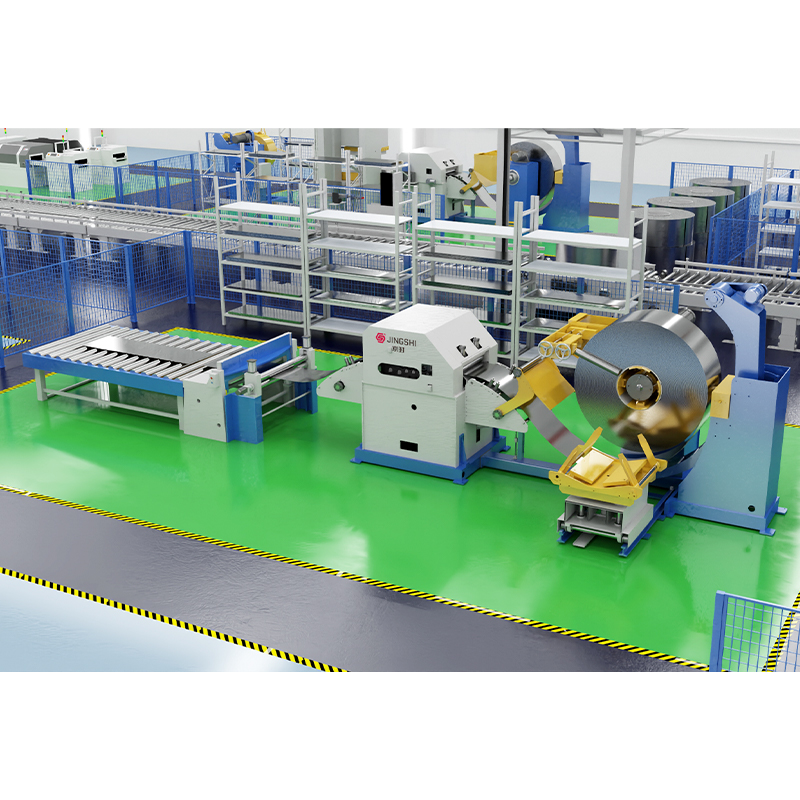 Linia do cięcia na długość z wysoce precyzyjną rozwijarką i prostownicą W przypadku konwencjonalnych układów zasilanych z kręgów, wymagających dokładnego podawania i ścinania, ta zintegrowana linia łączy w sobie rozwijanie, poziomowanie, podawanie serwo i cięcie na długość. Zobacz produkt →
Kiedy linia zaślepiająca zasila komórkę laserową zamiast mechanicznego ścinacza, okno procesu ulega zmianie. Jakość krawędzi, płaskość i ułożenie arkusza stają się jeszcze ważniejsze, ponieważ nie ma prasy, która byłaby w stanie wychwycić niewielkie różnice. Jeśli nadal porównujesz wykrawanie oparte na ścinaniu z cięciem laserowym, zapoznaj się z tym przewodnikiem wygaszanie laserowe zasilane cewką przechodzi przez proces i kompromisy.
W przypadku wykrawania laserowego zasilanego cewką nasza linia do odwijania, poziomowania i wycinania laserowego pokazuje, jak można zintegrować poziomowanie i cięcie bez mechanicznego ścinania.
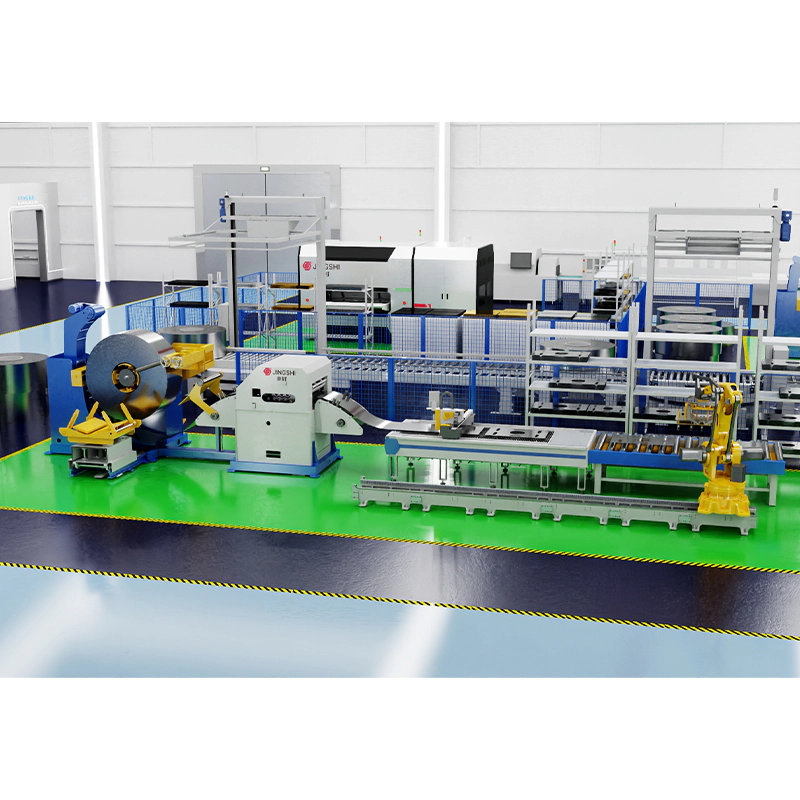 Linia do rozwijania, poziomowania i wycinania laserowego W przypadku wykrawania laserowego zasilanego cewką bez mechanicznego ścinania, linia ta integruje odwijanie, poziomowanie, podawanie serwomechanizmu, cięcie laserowe i automatyczne układanie w stosy w celu elastycznej produkcji półfabrykatów. Zobacz produkt →
Jeśli następnym krokiem jest tłoczenie, linia musi dostarczać do prasy stałą pozycję paska i długość podawania. Linia do wykrawania z rozwijarką, prostownicą i podajnikiem o dużej szybkości z serwomechanizmem podającym 3 w 1 to jeden ze sposobów połączenia obsługi cewek, poziomowania i podawania prasy w kompaktowym układzie.
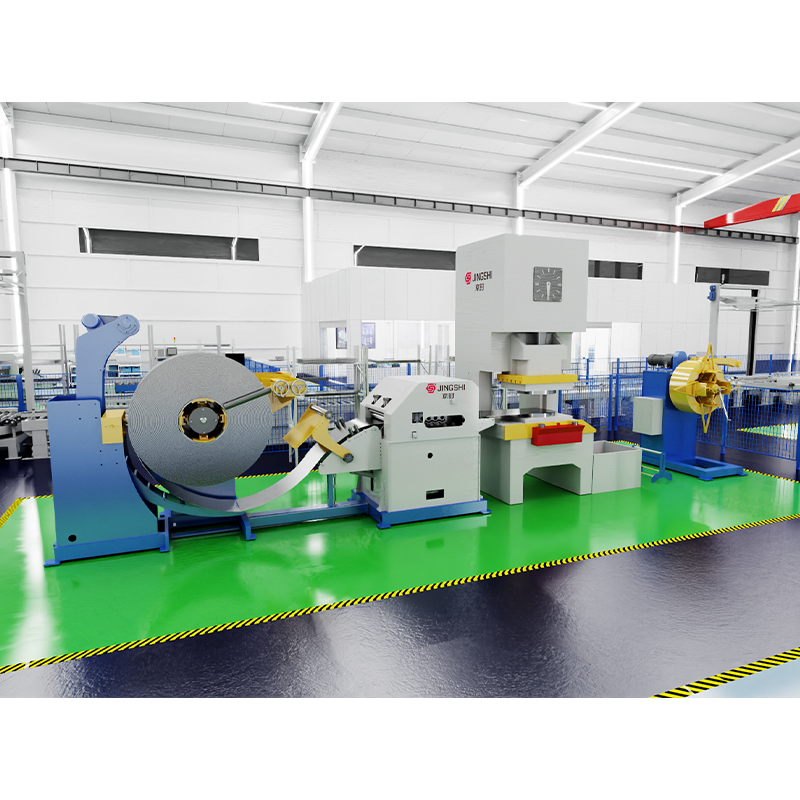 Linia wykrawająca z prostownicą i podajnikiem rozwijającym 3 w 1 o dużej prędkości Aby połączyć obsługę cewek, poziomowanie i podawanie prasy w kompaktowym układzie tłoczenia, ta linia serwo 3 w 1 obsługuje ciągłe wykrawanie z dokładną długością podawania. Zobacz produkt →
Praktyczne słowo na temat układu i wsparcia
Wielokrotna linia wykrawająca to system, a nie lista maszyn. Najlepsze wyniki uzyskuje się, gdy etapy zwijania, cięcia wzdłużnego, poziomowania, podawania, cięcia i układania w stosy są zaprojektowane jako jeden proces i gdy operatorzy mają miejsce na gwintowanie, kontrolę, wymianę noży i bezpieczne usuwanie złomu. W tym przypadku doświadczenie na boisku ma większe znaczenie niż specyfikacja sprzętu.
Jeśli planujesz nową linię lub zastąpisz starszy proces cięcia na wymiar, zacznij od zakresu materiałów, rozmiarów półfabrykatów i dalszych operacji. Następnie wybierz linię wokół tej rzeczywistości. Dobrze dopasowana wielonacięta linia zaślepiająca może zamienić cewkę w gotowe półfabrykaty przy mniejszej liczbie etapów manipulacji i bardziej stałej płaskości, ale tylko wtedy, gdy zakres szerokości, jakość poziomowania i procedura wymiany są odpowiednie dla danego zadania.