JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Przenoszenie stali jest czasami traktowane jako prosty problem transportowy: umieścić płytę na dźwigu, przesunąć zwój wózkiem widłowym, załadować maszynę. Każdy, kto spędził czas na hali produkcyjnej, wie lepiej. Wiązka cienkiej blachy może ugiąć się pod własnym ciężarem, ciężka płyta może się przechylić, jeśli środek ciężkości zostanie źle odczytany, a cewka może się wysunąć lub otworzyć, jeśli nastąpi szybki zwrot. Decyzje dotyczące obsługi ujawniają się również później w postaci zadrapań, wygięć, skręcenia i niespójnej płaskości.
Dobra obsługa stali łączy trzy rzeczy: ładunek, sprzęt i kolejny etap procesu. Mniej chodzi o zakup największego podnośnika, a bardziej o dopasowanie metody do materiału, zasięgu, powierzchni i rytmu linki.
Zamapuj przepływ materiałów przed wyborem sprzętu
Przed porównaniem dźwigów lub podnośników próżniowych należy zapoznać się z trasą, jaką płyta lub zwój przechodzi przez budynek. Gdzie dociera? Jak jest przechowywany? Czy jest cięty, poziomowany, dziurkowany lub formowany przed następnym ruchem? Każde przeniesienie zwiększa ryzyko uszkodzenia i powoduje, że operatorzy muszą ręcznie sięgnąć, podnieść, obrócić lub ustawić ładunek.
Prosta mapa przepływu materiałów często pokazuje, że najtrudniejszy etap obsługi nie jest najcięższy. Może to być cienki arkusz, który ugina się podczas podnoszenia za pomocą ssania, stos zaolejonych półfabrykatów, który się ślizga, lub cewka, którą należy dokładnie ustawić na trzpieniu rozwijacza. Poniższa tabela stanowi praktyczny punkt wyjścia do dopasowania metod postępowania do postaci materiału.
| Forma materialna | Typowe ryzyko związane z obsługą | Co zweryfikować |
|---|---|---|
| Cienki arkusz | Zginanie, zarysowania powierzchni, utrata ssania | Pokrycie podkładki, sztywność arkusza, wsparcie krawędzi |
| Ciężki talerz | Upuszczony ładunek, punkty zmiażdżenia, przeciążenie dźwigu | Masa, środek ciężkości, punkty podnoszenia, udźwig znamionowy |
| Cewka | Uszkodzenie krawędzi, otwarcie cewki, niebezpieczna wypłata | Cewka ID and OD, weight, mandrel capacity, floor space |
| Wytnij puste miejsca | Niestabilność stosu, olej, ostre krawędzie | Wysokość stosu, sposób chwytania, środki ochrony indywidualnej |
Nie chodzi o to, żeby tworzyć dokumenty dla każdego ruchu. Ma na celu określenie, gdzie akceptowalny jest wózek widłowy ogólnego przeznaczenia lub suwnica i gdzie dedykowany podnośnik, manipulator lub stopień poziomujący sprawi, że praca będzie bezpieczniejsza i bardziej powtarzalna.
Bezpieczne podnoszenie zaczyna się od ładunku, a nie od osoby podnoszącej
Każdy osprzęt do podnoszenia ma ograniczenia, a ograniczenia te zmieniają się wraz z kształtem i stanem ładunku. Podnośnik próżniowy, który działa dobrze na czystym, płaskim, walcowanym na zimno arkuszu, może mieć problemy z tłustą, zardzewiałą lub porowatą płytą. Układ zawiesia, który jest stabilny dla symetrycznego półwyrobu, może być niebezpieczny w przypadku konstrukcji spawanej niecentralnej. Pierwsze pytanie zawsze brzmi: co dokładnie jest podnoszone i jak jest to równoważone?
Waga, równowaga i mocowanie
Potwierdź masę ładunku, zamiast szacować ją na podstawie rysunku. Sprawdź środek ciężkości, szczególnie w przypadku asymetrycznych płyt i wiązek. W razie potrzeby należy używać znamionowych punktów podnoszenia, belek rozporowych i osprzętu odpowiedniego do podłoża. Wykres obciążenia dźwigu nie jest sugestią; jest to granica pomiędzy kontrolowanym podnoszeniem a upuszczonym ładunkiem. W przypadku zwojów metoda trzpienia lub podnoszenia musi podeprzeć zwój bez zgniatania krawędzi lub umożliwiania poluzowania się owinięcia.
Dopasuj chwyt do powierzchni
Podnośniki próżniowe są cenne w przypadku arkuszy, płyt i szkła, ponieważ pozostawiają górną powierzchnię czystą i zmniejszają wysiłek ręczny. Jednak przyssawki wymagają wystarczającej powierzchni styku, czystej powierzchni uszczelniającej i rezerwy podciśnienia lub zabezpieczenia na wypadek przerwy w zasilaniu. Operatorzy powinni sprawdzić przyczepność przed każdym podniesieniem i wiedzieć, co zrobić, jeśli ładunek zacznie się ślizgać. Tam, gdzie próżnia jest nieodpowiednia, lepszym wyborem mogą być zaciski mechaniczne, belki podnoszące lub dobrze zaplanowany podnośnik dźwigowy.
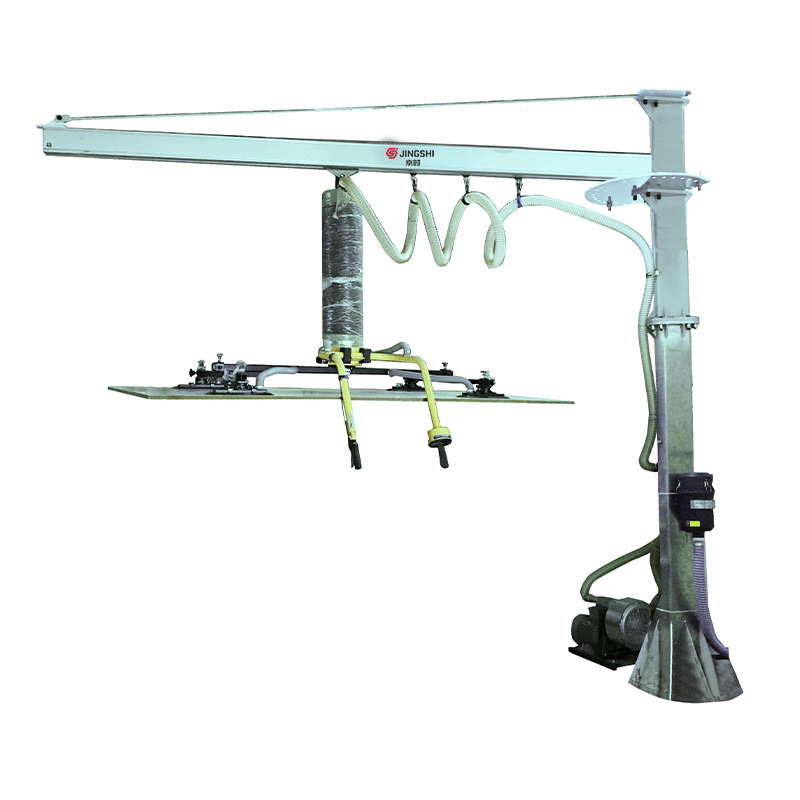
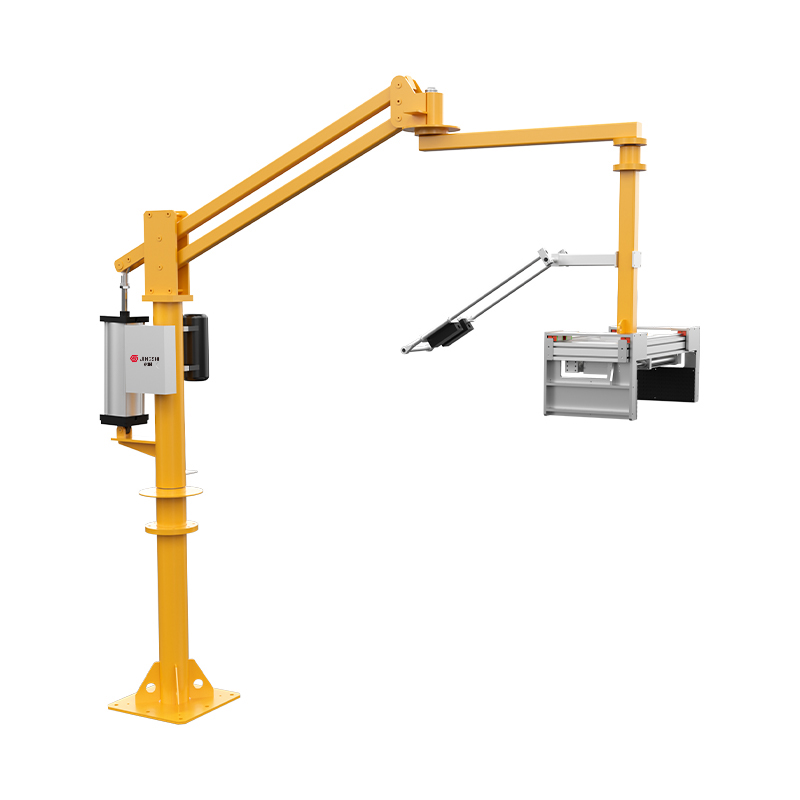
 Mobilna maszyna do podnoszenia próżniowego z przyssawką do powtarzalnych prac Kołowy podnośnik próżniowy z wysięgnikiem obrotowym 360° i modułową głowicą ssącą umożliwia jednoosobowe przenoszenie kartonów, toreb, beczek, blachy i szkła. Zobacz produkt →
W przypadku powtarzalnych operacji na maszynie lub stanowisku montażowym mobilny podnośnik próżniowy lub żuraw może ograniczyć konieczność sięgania, skręcania i przenoszenia ręcznego. Sprzęt powinien podążać za naturalnym ruchem operatora, a nie zmuszać go do pracy w pobliżu sprzętu.
Kontrola płaskości należy do planu obsługi
Stal nie przestaje się zmieniać, gdy opuszcza cewkę lub zębatkę. Naprężenia wewnętrzne powstałe w wyniku walcowania, chłodzenia i wcześniejszej obróbki mogą zostać uwolnione, gdy część jest cięta, wykrawana lub wycinana laserowo. Arkusz, który wygląda płasko na palecie, może wyginać się po cięciu, powodując nierówne odstępy w prasie, złe dopasowanie lub dodatkowe poprawki. Dlatego też poziomowanie jest często problemem związanym z obsługą, a nie z jakością.
Precyzyjna prostownica redukuje wygięcie, skręcenie i falowanie krawędzi poprzez zginanie materiału za pomocą kontrolowanych rolek. Sprawia, że podawanie dalszych części jest bardziej przewidywalne i skraca czas, jaki operatorzy spędzają na prostowaniu lub odrzucaniu części. Wybór powinien opierać się na gatunku materiału, zakresie grubości, szerokości, granicy plastyczności, wymaganej płaskości i prędkości linii, jaką może obsłużyć proces. Jeżeli tolerancja płaskości nie została zdefiniowana, należy ją zdefiniować przed porównaniem maszyn; w przeciwnym razie każdy cytat opiera się na innym założeniu.
Dla zespołów, które potrzebują wspólnego odniesienia, ten przewodnik tolerancja płaskości blachy jest użytecznym punktem wyjścia do rozmów pomiędzy dostawcami produkcji, jakości i sprzętu.
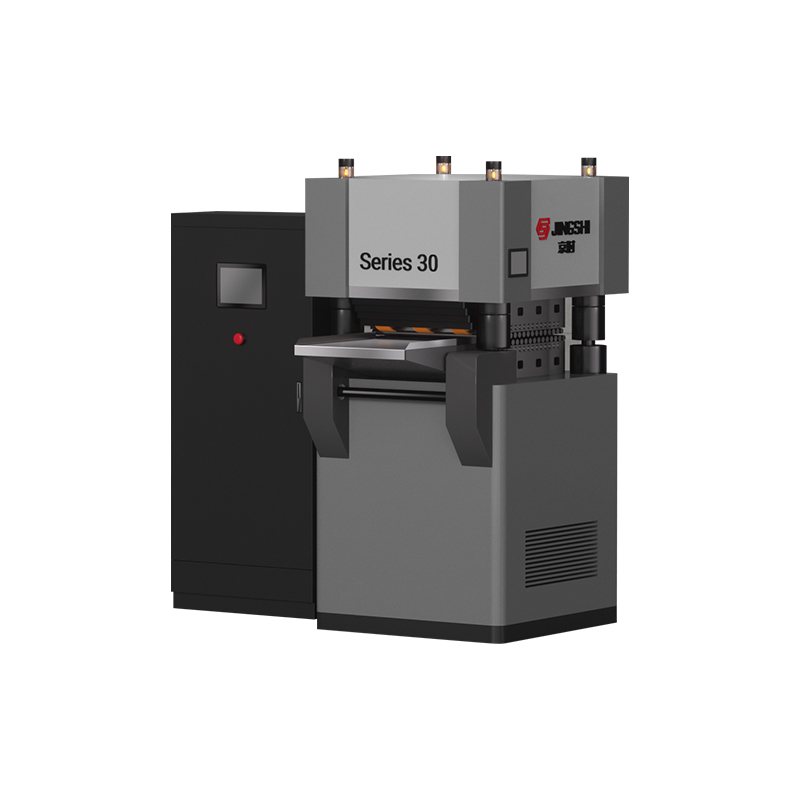
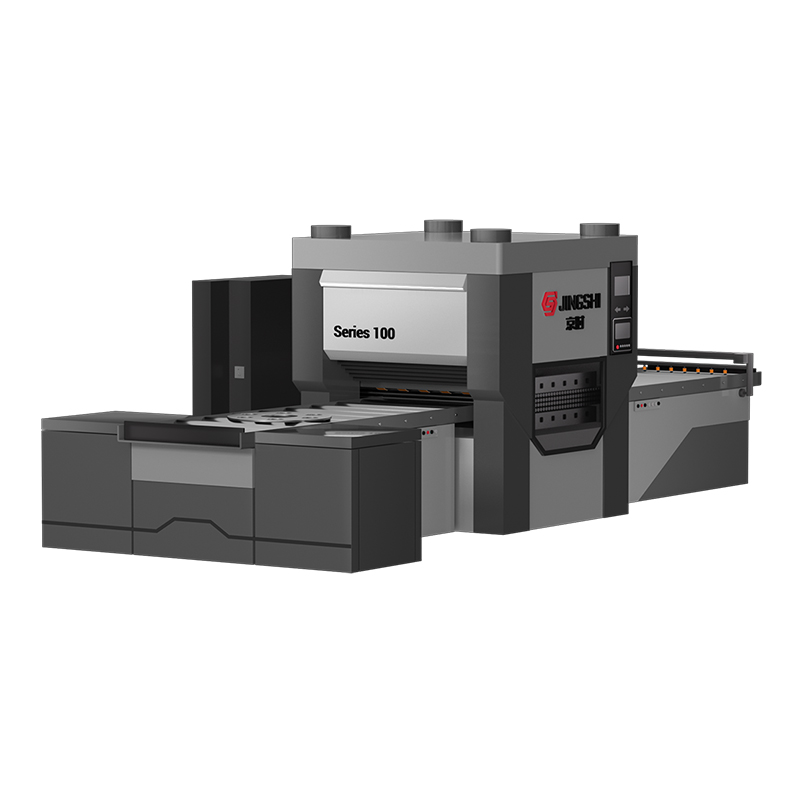
 Czterokolumnowa hydrauliczna prostownica precyzyjna do blach Obsługuje arkusze o grubości 0,8–5,0 mm z dokładnością ±0,01–0,05 mm, 23 rolkami i recepturami HMI; ocenić dopasowanie do ładowania linii, zasilania i przepływu w dół. Zobacz produkt →
Z naszego doświadczenia wynika, że najbardziej stabilne wyniki uzyskuje się, gdy prostowarka jest częścią całego przepływu: sposobu ładowania arkusza, sposobu jego podawania, sposobu jego pomiaru i sposobu przemieszczania się do następnej stacji. Maszyna, która dobrze radzi sobie w izolowanym teście, ale nie pasuje do rytmu linii, wkrótce stanie się wąskim gardłem.
Obsługa kręgów: pomyśl od rozwijania do pierwszego cięcia
Cewka to nie tylko ciężka paczka. Przechowuje energię, a energia ta musi być kontrolowana podczas ładowania, gwintowania i wypłaty. Rozwijarka, prostownica, podajnik, pętla oraz stacja do cięcia lub wykrawania tworzą system. Jeśli jeden element jest zbyt mały lub słabo zsynchronizowany, linia może oznaczyć powierzchnię, utracić rejestrację lub stworzyć luz, który naraża operatorów na ryzyko.
Synchronizacja linii ma większe znaczenie niż prędkość nagłówka
Linia cewki działająca szybciej niż prasa lub laser może powodować podawanie typu stop-start i niespójną jakość części. Zbyt wolna linia może wymusić niepotrzebną ręczną obsługę pomiędzy operacjami. Praktycznym celem jest płynny, ciągły przepływ w tempie, jakie może zaakceptować dalszy proces. Oznacza to sprawdzenie ciężaru cewki i średnicy zewnętrznej, pojemności trzpienia, średnicy rolki prostownicy, dokładności podawania, kontroli pętli i przestrzeni potrzebnej do dostępu konserwacyjnego.
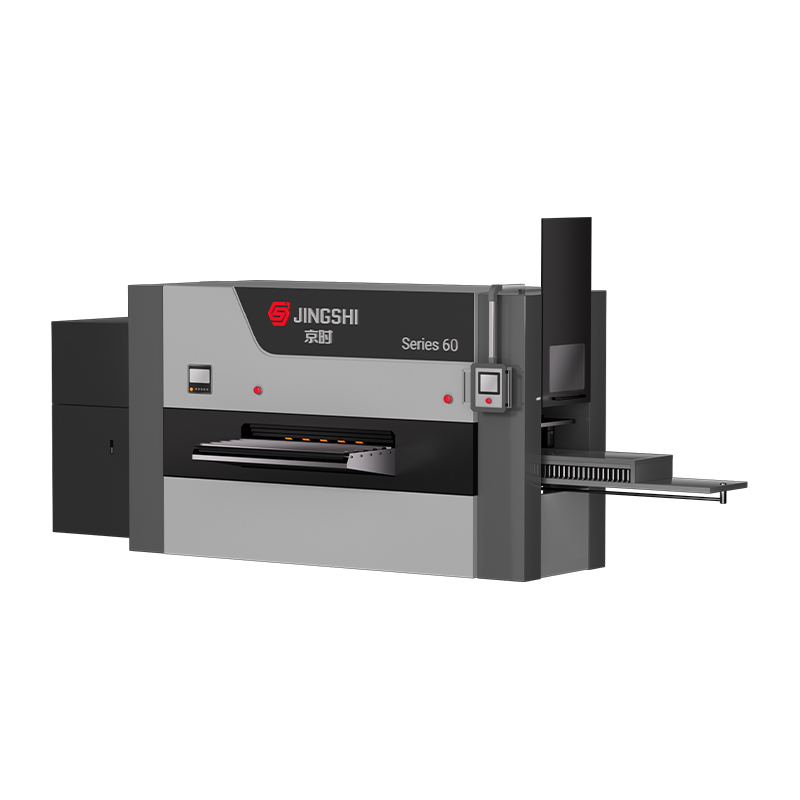
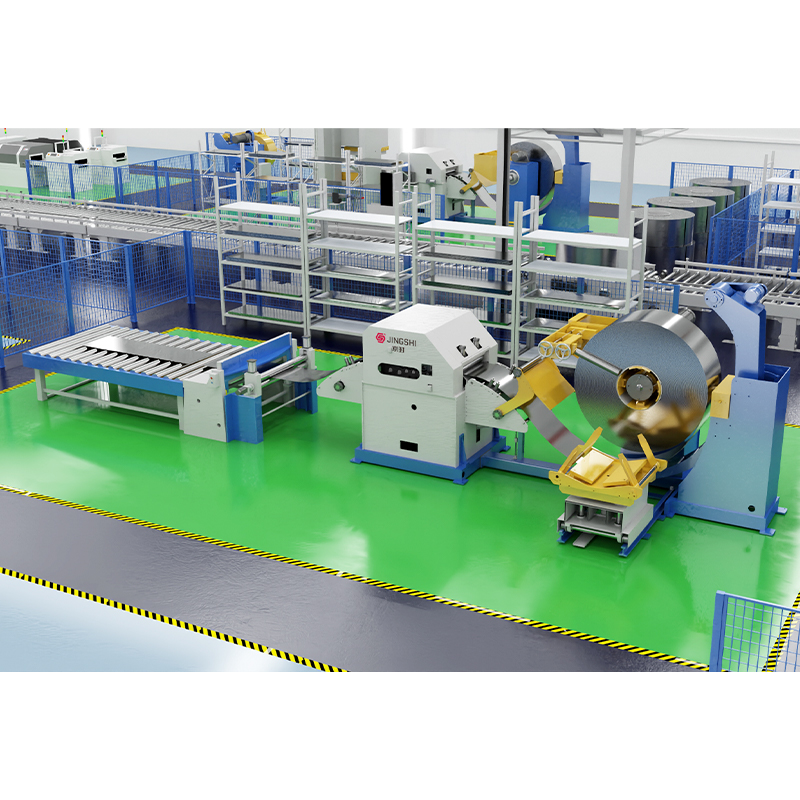 Podajnik prostownicy i linia do cięcia na wymiar o wysokiej precyzji Integruje rozwijanie, poziomowanie, podawanie serwomechanizmu i cięcie cewek z aluminium i stali nierdzewnej; sprawdź masę cewki, dokładność podawania, kontrolę pętli i rytm linii prasy. Zobacz produkt →
W przypadku prac związanych z tłoczeniem motoryzacyjnym i precyzyjnym obsługa cewek często musi zapewniać wąskie tolerancje i wysoką powtarzalność. Wymagania dotyczące aplikacji mogą znacznie różnić się od wymagań stawianych w ogólnym zakładzie produkcyjnym, dlatego warto zapoznać się z wymaganiami zastosowanie części samochodowych i motocyklowych wymagań na wczesnym etapie, zanim zostanie ustalony układ linii.
Sprzęt do podnoszenia wokół linii
Żadne pojedyncze urządzenie podnoszące nie poradzi sobie ze wszystkimi zadaniami związanymi z przenoszeniem stali. Suwnice pomostowe sprawdzają się w przypadku długich podróży i ciężkich ładunków. Żurawie obrotowe zapewniają szybkie pokrycie w celi roboczej. Żurawie ze składanymi ramionami mogą dotrzeć do obszarów, w których standardowy wysięgnik jest niewygodny. Manipulatory ze wspomaganiem elektrycznym pomagają operatorowi ustawić część bez przejmowania całego ciężaru. Podnośniki próżniowe obsługują arkusze, płyty i inne nieporowate powierzchnie, gdy rozmieszczenie przyssawek odpowiada ładunkowi.
Wybierz według zasięgu, powierzchni i częstotliwości
- Jeśli obszar roboczy wymaga lokalnego zasięgu bez zajmowania stałego toru suwnicy, należy używać wolnostojącego wysięgnika lub dźwigu ze składanym ramieniem.
- Użyj wysięgnika montowanego na ścianie, jeśli przestrzeń na podłodze jest niewielka, a zasięg może być wspierany przez konstrukcję budynku.
- Używaj manipulatora do powtarzalnych zadań związanych z pozycjonowaniem, obracaniem lub montażem, gdy operator musi prowadzić część ręcznie.
- Jeśli powierzchnia jest odpowiednia, należy użyć podnośnika próżniowego, a priorytetem jest utrzymanie górnej części arkusza w czystości i unikanie pozostawiania śladów.
Układ jest częścią wyboru. Podnośnik blokujący przejście, zmuszający operatorów do cofania się lub nie mogący dosięgnąć regału magazynowego zostanie pominięty pod ciśnieniem produkcyjnym. Oznacz strefy podnoszenia i odkładania, utrzymuj wolną drogę jazdy i upewnij się, że uchwyt sterujący jest dostępny z naturalnej pozycji stojącej.
Codzienne nawyki chroniące ludzi i materiały
Sam sprzęt nie gwarantuje bezpieczeństwa obsługi stali. Procedury wokół sprzętu tak. Krótka kontrola przed zmianą i przejrzysty plan podnoszenia zapobiegają wielu problemom prowadzącym do obrażeń lub uszkodzenia materiału.
- Przed pierwszym podniesieniem sprawdź zawiesia, haki, łańcuchy, przyssawki, węże i zawieszki sterujące.
- Potwierdź wagę i wyważenie ładunku, zwłaszcza gdy płyta lub kręgi zostały przecięte lub ponownie zwinięte.
- Przed przesunięciem ładunku przetestuj uchwyt podciśnieniowy i sprawdź, czy wskaźnik podciśnienia stoi stabilnie.
- Trzymaj dłonie, stopy i luźną odzież z dala od miejsc ucisku i ścieżek podróży.
- Stosuj zabezpieczenia krawędzi i odpowiednie układanie w stosy, aby składowany materiał nie przesuwał się ani nie spadał.
- Zamiast pracować nad tym, zatrzymaj się i zgłoś nietypowy hałas, dryf, luz lub uszkodzenie powierzchni.
Szkolenie powinno obejmować informacje o tym, czego nie podnosić i jak podnosić. Operatorzy potrzebują uprawnień do wstrzymania pracy, gdy ładunek wygląda na niestabilny lub osprzęt jest nieodpowiedni. Ta kultura jest cenniejsza niż jakikolwiek pojedynczy element wyposażenia.
Wybór partnera do obsługi stali
Najlepsza rozmowa z dostawcami zaczyna się od materiału i procesu, a nie od strony katalogu. Podaj zakres grubości, rozmiar cewki, rozmiar części, wymagania dotyczące płaskości, prędkość linii i dostępną powierzchnię. Zapytaj, w jaki sposób metoda podnoszenia zostanie zintegrowana z linią poziomującą lub wężownicą, w jaki sposób operatorzy zostaną przeszkoleni oraz jakie części zamienne i wsparcie serwisowe będą dostępne po uruchomieniu.
Praktyczny partner poprosi o obejrzenie trasy, jaką pokonuje stal, i wskaże, gdzie może wystarczyć prostsza metoda. Takie podejście preferujemy: rozwiązuj problem obsługi w miejscu, w którym faktycznie występuje, niezależnie od tego, czy jest to osprzęt do podnoszenia, niwelator czy skoordynowana linia cewek. Kiedy ładunek, maszyna i ludzie są rozpatrywani łącznie, przenoszenie stali staje się czymś więcej niż tylko ruchem. Staje się kontrolowaną, powtarzalną częścią produkcji.