JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Przejdź się po prawie każdym zakładzie metalowym, a usłyszysz tę samą rozmowę. Pojawia się nowy kształt części, matryca musi zostać ponownie przycięta, a prasa pozostaje bezczynna, podczas gdy wszyscy czekają. Technologia wycinania laserowego wyrosła właśnie z tej frustracji. Zamiast uderzania utwardzanej matrycy w arkusz, skupiona wiązka lasera śledzi kontur półwyrobu, podążając ścieżką zapisaną w oprogramowaniu. Zmień rysunek, zmień program, a następny blankiet pojawi się w ciągu kilku minut, a nie tygodni. W przypadku producentów pracujących w kręgach pomysł przekształcił się w coś większego: kompletne linie do rozwijania, wyrównywania, cięcia i układania w stosy bez użycia prasy na dowolnym etapie procesu.
Czym technologia wycinania laserowego różni się od wycinania matrycowego
Obie metody zamieniają płaski materiał w ukształtowany półfabrykat. Fizyka jednak nie mogłaby być bardziej odmienna i ta różnica wpływa na każdą następującą decyzję.
Wykrojnik to precyzyjne narzędzie wycinające zbudowane pod jeden obrys. Jest szybki, powtarzalny, a po uruchomieniu koszt jednostkowy jest bardzo niski. Jedyne, czego nie może zrobić, to zmienić zdanie. Każda nowa geometria oznacza nowe oprzyrządowanie, nowy czas prób i nową rundę dostrajania prasy. W przypadku długotrwałych programów o stabilnym projekcie handel ten nadal ma sens.
Wygaszanie laserowe działa w drugą stronę. Nie ma żadnego narzędzia do zbudowania, wystarczy załadować program do cięcia. Inżynierowie mogą przełączać się między panelem aluminiowym a wspornikiem ze stali o wysokiej wytrzymałości w ciągu tej samej zmiany, a prototypy mogą działać na tym samym sprzęcie, co części produkcyjne. Kompromisy również są inne: wydajność zależy od długości cięcia, a nie od częstotliwości skoków, a grubość materiału staje się prawdziwym ograniczeniem, a nie szczegółem.
- Koszt oprzyrządowania zmienia się z matrycy na część na program na część.
- Przemianę mierzy się w minutach, a nie tygodniach.
- Jakość krawędzi zależy od skupienia, gazu i prędkości, a nie od luzu matrycy.
- Bardzo duże ilości nadal faworyzują dobrze zbudowaną matrycę.
Wewnątrz linii wygaszania laserowego zasilanej cewką
Większość produkowanych obecnie wycinarek laserowych nie jest podawana ręcznie. Zaczyna się od cewki, a większość pracy wykonuje sprzęt otaczający laser.
Obsługa cewek, poziomowanie i podawanie
Cewka stalowa lub aluminiowa jest dostarczana ciasno, przenosząc naprężenia powstałe w wyniku walcowania. Podawanie takiego materiału bezpośrednio do lasera byłoby błędem. Dlatego linia do wycinania laserowego zasilana zwojami rozpoczyna się od rozwijarki, przechodzi przez precyzyjną prostownicę i dopiero potem przekazuje ją do stacji cięcia. Niwelator nie tylko wyrównuje powierzchnię. Uwalnia naprężenia wewnętrzne, dzięki czemu taśma pozostaje płaska po cięciu, co ma znaczenie, ponieważ półwyrobu, który wyskakuje z kształtu po przejściu belki, nie można później naprawić.
Głowica tnąca, zagnieżdżanie i wydajność materiału
Głowica lasera przemieszcza się nad taśmą, podczas gdy materiał indeksuje się lub przemieszcza się w sposób ciągły przez strefę cięcia. Ponieważ wiązka podąża za programem, a nie za konturem matrycy, półfabrykaty można ściśle przylegać do siebie. Stąd właśnie bierze się duża część oszczędności. Tradycyjne wycinanie laserowe na platformie płaskiej zwykle rozpoczyna się od prostokątnych półfabrykatów, po których może pozostać około 2,4 cala złomu z każdej strony, zanim półfabrykat zostanie jeszcze przecięty. Zagnieżdżanie zasilane cewką usuwa większość tych odpadów i pozwala tej samej cewce wytwarzać więcej gotowych części.
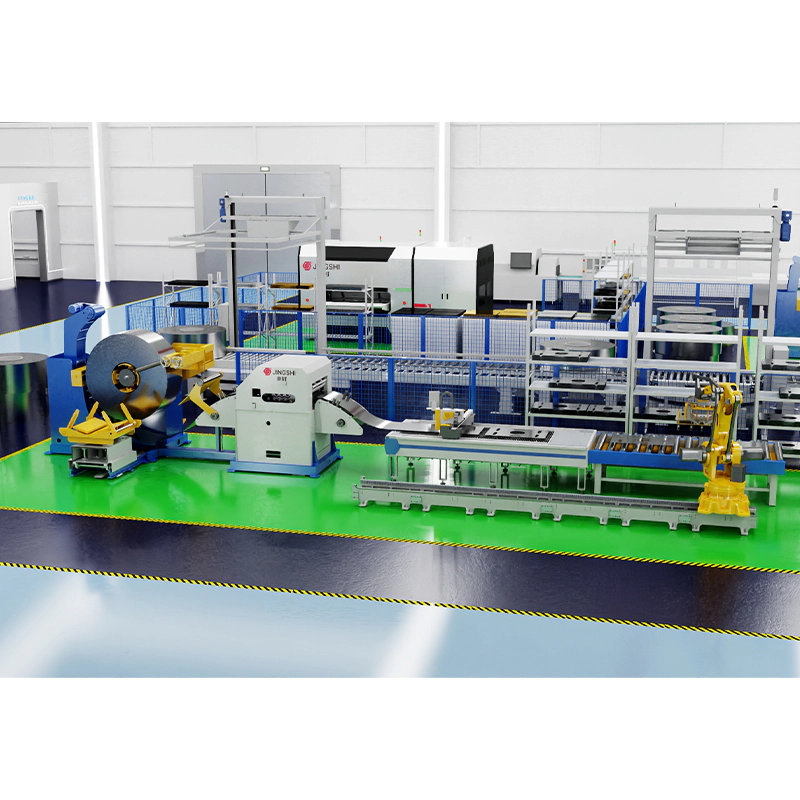 Laserowa linia wygaszania z rozwijaniem i poziomowaniem zasilana cewką Zintegrowany system podawania zwojów łączy odwijanie, precyzyjne poziomowanie, podawanie serwo, cięcie laserowe i automatyczne układanie w stosy, aby przekształcić zagnieżdżone plany kręgów w gotowe wykroje. Zobacz produkt →
Układanie i obsługa części
Po cięciu półfabrykaty są oddzielane i układane w stosy, często za pomocą robota lub suwnicy, która podnosi je z linii. Złom szkieletu jest zwijany lub siekany i wysyłany do recyklingu. Im gładszy ten koniec linii przebiega, tym bardziej prędkość lasera faktycznie przekłada się na moc wyjściową.
Dlaczego jakość poziomowania decyduje o dokładności pustej
Gdybyśmy mogli dać jedną radę każdemu, kto wybiera tego rodzaju sprzęt, brzmiałaby ona tak: spędzaj na niwelacji tyle samo czasu, ile spędzasz na laserze. Falisty pasek zmienia odległość pomiędzy dyszą a materiałem z jednej chwili na drugą, a głowica tnąca nigdy nie uzyskuje wymaganej stabilnej odległości ogniskowej. Rezultatem jest nierówna szerokość nacięcia, żużel na spodniej stronie i krawędzie różniące się od jednego końca zwoju do drugiego.
Naprężenia szczątkowe są cichszym problemem. Jeśli nie zostanie usunięty przed cięciem, rozłoży się ponownie w momencie, gdy kontur będzie gotowy, a półfabrykat, który mierzy się idealnie płasko na stole, zwinie się, gdy tylko zostanie podniesiony. Następnie formowanie lub spawanie w dalszej części procesu eliminuje błąd, który został wprowadzony wcześniej. Hydrauliczne prostownice z precyzyjnie kontrolowaną penetracją rolek radzą sobie z tym etapem prawidłowo, a różnica uwidacznia się w płaskości gotowego półfabrykatu, a nie w jakiejkolwiek karcie specyfikacji.
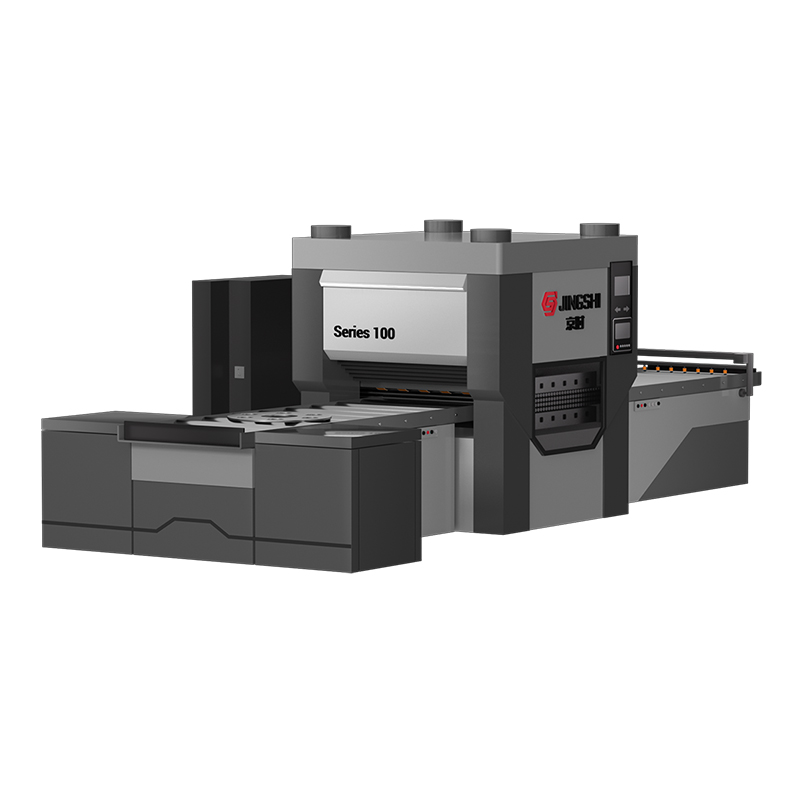
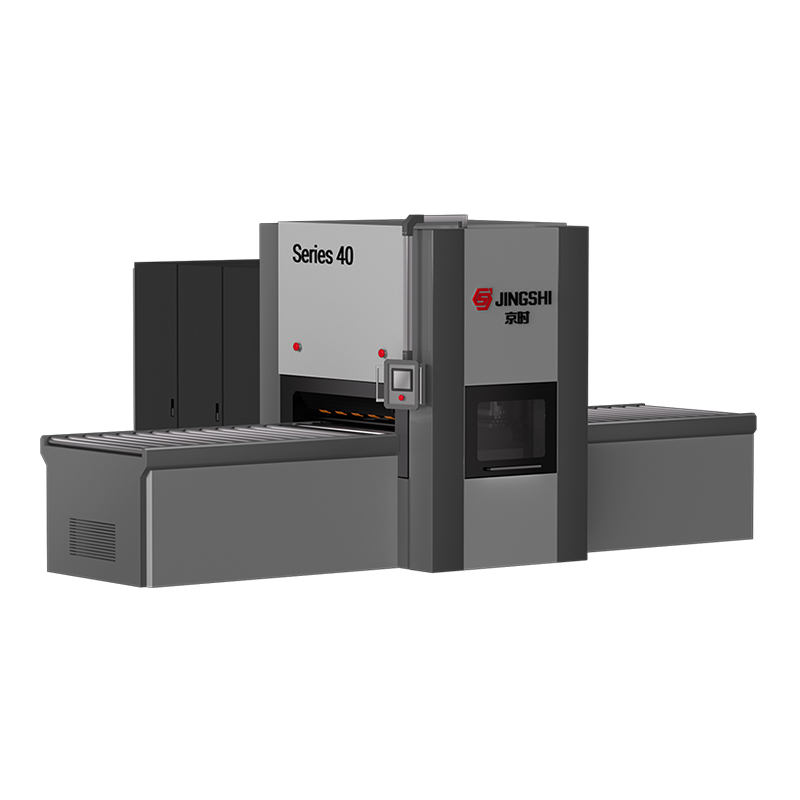
 Czterokolumnowa, precyzyjna hydrauliczna maszyna do poziomowania JingShi serii 50 Hydrauliczna prostowarka precyzyjna usuwa naprężenia wewnętrzne i wypaczenia z arkuszy o średniej grubości, podpierając bardziej płaskie półfabrykaty przed cięciem laserowym lub dalszym formowaniem. Zobacz produkt →
Materiały i grubość: z czym wiązka dobrze sobie radzi
Wygaszanie laserowe jest wygodne w przypadku stali miękkiej, stali niskostopowej o wysokiej wytrzymałości, stali nierdzewnej i aluminium. Grubość jest tam, gdzie oczekiwania wymagają dostrojenia. Cienkie i średnie grubości tną szybko i czysto, podczas gdy cięższe blachy spowalniają proces i zmuszają ekonomikę z powrotem do metod mechanicznych. Poniższa tabela stanowi przybliżony przewodnik po porównaniu trzech popularnych podejść.
| Aspekt | Wygaszanie matrycy | Wygaszanie laserowe na płasko | Wygaszanie laserowe zasilane cewką |
|---|---|---|---|
| Oprzyrządowanie na część | Dedykowana matryca | Żadne | Żadne |
| Zmiana kształtu | Nowa matryca i próba | Nowy program | Nowy program |
| Wydajność materiału | Dobry w układach zagnieżdżonych matryc | Dolne, prostokątne półfabrykaty | Wysokie, ciasne zagnieżdżenie |
| Stan krawędzi | Ścięta krawędź | Wyczyść krawędź lasera | Wyczyść krawędź lasera |
| Przepustowość | Bardzo wysoki | Umiarkowane | Wysoka na cienkiej i średniej grubości |
| Najlepsze dopasowanie | Długie, stabilne programy | Mała objętość, płaski arkusz | Elastyczna produkcja cewek |
Gdzie technologia wycinania laserowego sprawdza się w rzeczywistej produkcji
W praktyce technika ta sprawdza się wszędzie tam, gdzie kształty zmieniają się szybciej, niż pozwala na to budżet na narzędzia. Dostawcy z branży motoryzacyjnej używają go do produkcji paneli nadwozia, wsporników konstrukcyjnych i osłon termicznych, gdzie pojedyncza platforma może dzielić kilka pustych wariantów — wzór, który często widzimy w produkcja części samochodowych i motocyklowych . Producenci szaf elektrycznych, producenci podzespołów wind i producenci urządzeń stoją przed tą samą presją: duża liczba części, umiarkowane ilości i mała cierpliwość w zakresie czasu realizacji oprzyrządowania.
Przemysł cięższy ma swoją własną wersję pytania. Kiedy wzrasta zarówno grubość blachy, jak i tolerancja płaskości, grubowarstwowa prostownica pracująca przed stacją cięcia jest zwykle bardziej rozsądną inwestycją niż wypychanie lasera poza jego wygodny zakres.
Poza wygaszaniem: reszta linii
Linia zaślepiająca rzadko jest jedynym elementem wyposażenia, jakiego potrzebuje zakład. Wielu producentów łączy ją z linią do cięcia na wymiar ścinanych części prostokątnych lub z połączoną linią do rozwijania, poziomowania i wykrawania, gdzie formowanie następuje po cięciu. Konfiguracje te warto poznać przed podjęciem decyzji o zakupie, a my pisaliśmy o nich bardziej szczegółowo wycinanie laserowe zasilane cewką i sposób łączenia linii .
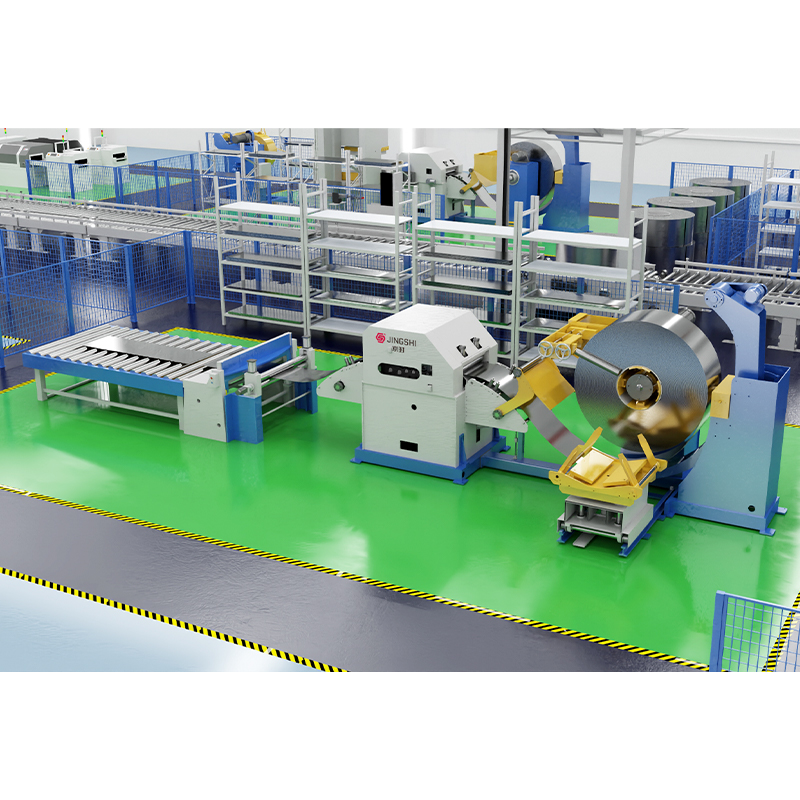 Linia do cięcia na długość z wysoce precyzyjną rozwijarką i prostownicą Zautomatyzowana linia CTL łączy odwijanie, precyzyjne poziomowanie, podawanie serwo i szybkie cięcie w celu dokładnej produkcji aluminium i stali nierdzewnej ciętych na wymiar. Zobacz produkt →
Pytania, które należy zadać przed podjęciem zobowiązania
- Jakiej płaskości właściwie wymaga mój produkt? Specyfikacje poziomowania powinny być zgodne z częścią, a nie z broszurą dotyczącą maszyny.
- Jaki jest najgrubszy materiał, jaki realistycznie będę testował w ciągu najbliższych pięciu lat?
- Ile numerów części zmienia się rocznie? Ta liczba, bardziej niż wielkość, decyduje o tym, czy elastyczność się opłaca.
- Czy linia jest w stanie obsłużyć moje szerokości, ciężary i średnice wewnętrzne cewek bez dodatkowej obsługi?
- Co dzieje się ze złomem i gotowymi półfabrykatami na końcu linii?
- W jaki sposób sprzęt będzie testowany przed wysyłką — z moim materiałem czy ze standardową próbką?
Ta ostatnia kwestia zasługuje na podkreślenie. Płaskość i jakość cięcia najłatwiej ocenić na podstawie materiału, z którego faktycznie korzystasz. Testowanie każdej maszyny pod kątem płaskości samolotu, zachowania przy obciążeniu i hałasu przed opuszczeniem fabryki jest zwyczajem, który uważamy za niepodlegający negocjacjom, ponieważ tak naprawdę nie sprawdzono, czy linia, która sprawdza się dobrze tylko na magazynie demonstracyjnym, jest niepodlegająca negocjacjom.
Technologia wycinania laserowego nie zastępuje każdej prasy i matrycy w zakładzie. To inna odpowiedź na konkretny problem: jak szybko wykonać wykroje, gdy kształt ciągle się zmienia, a budżet narzędziowy nie będzie się rozciągał. Gdy etap poziomowania zostanie odpowiednio zaprojektowany, a linia zostanie skonfigurowana wokół prawdziwego materiału, wyniki pojawią się tam, gdzie mają znaczenie — bardziej płaskie półfabrykaty, mniej złomu i harmonogram produkcji, który nie będzie już czekał na matrycę.