JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Linia do wycinania laserowego to jedna z tych inwestycji, która na arkuszu ofertowym wygląda prosto, a z każdym dniem staje się coraz ciekawsza. Zamiast ręcznie układać arkusze, ładować prasę i płacić za matrycę za każdym razem, gdy zmienia się kontur, linia wyciąga materiał prosto z kręgu, spłaszcza go i wycina gotowe półfabrykaty za pomocą lasera, który nigdy nie wymaga ponownego ostrzenia. W przypadku roślin żyjących w mieszanych partiach i częstych zmianach modeli różnica ta pojawia się już w pierwszym miesiącu produkcji.
Projektujemy i budujemy urządzenia do poziomowania i obróbki kręgów, dlatego wciąż powracają do nas te same praktyczne pytania: co tak naprawdę znajduje się wewnątrz linii, skąd bierze się jakość blanku i kiedy należy kupić niewłaściwą maszynę? Poniżej omówimy te pytania w kolejności, w jakiej zwykle pojawiają się na spotkaniach projektowych.
Co to jest linia do wycinania laserowego?
Linia do wykrawania laserowego to system produkcyjny zasilany cewkami, który zamienia materiał taśmowy w gotowe płaskie półfabrykaty za pomocą lasera zamiast matrycy prasującej. Cewka jest rozwijana, poziomowana i podawana w postaci ciągłego paska do stacji cięcia, gdzie jedna lub więcej głowic laserowych wyznacza kontur części. Szkielet złomu jest oddzielany, siekany i transportowany, a gotowe półfabrykaty automatycznie układane są na wyjściu.
Istotą koncepcji jest to, że kostka jest teraz programem. Zmiana jednej części na drugą oznacza załadowanie nowego pliku zagnieżdżania, a nie wyciąganie zestawu matryc z prasy. Ta pojedyncza różnica zmienia sposób, w jaki zakład planuje planowanie małych i średnich partii.
Ponieważ stacja cięcia nie wymaga tonażu prasy mechanicznej, linie do wycinania laserowego są zwykle instalowane nad ziemią. Nie ma miejsca na prasę ani specjalnych fundamentów, więc linia może znajdować się w standardowym budynku logistycznym, a później można ją zmienić przy znacznie mniejszym wysiłku.
Typowe materiały obejmują stal miękką, wysokowytrzymałą i zaawansowaną stal o wysokiej wytrzymałości oraz aluminium w różnych grubościach. Proces ten pasuje do elementów konstrukcyjnych i karoserii samochodów, paneli urządzeń, elementów wind, obudów elektrycznych i innych płaskich części, gdzie elastyczność konturu ma większe znaczenie niż surowe skoki na minutę. Jeśli chcesz głębiej przyjrzeć się procesowi krok po kroku, nasz zespół napisał artykuł informacyjny na ten temat wygaszanie laserowe zasilane cewką który obejmuje korzyści i związane z nimi decyzje konfiguracyjne.
Wewnątrz linii, etap po etapie
Każda linia wygaszania lasera jest łańcuchem stacji i każda z nich może wpłynąć na dokładność stacji znajdującej się za nią. Typowa konfiguracja przebiega w następującej kolejności:
- Rozwijak z wózkiem cewki, trzpieniem i rozporem hydraulicznym, zwijający materiał pod kontrolowanym napięciem.
- Obieraczka i nawlekarka, wprowadzająca pasek w linię bez zaznaczania powierzchni.
- Precyzyjna prostownica, obrabiająca taśmę poprzez naprzemienne zginanie walców w celu usunięcia zestawu cewek, kuszy i naprężeń wewnętrznych.
- Pętla lub akumulator oddzielający ciągłą prędkość wypłaty od rytmu cięcia typu start-stop.
- Serwonapędowe rolki podające i pomiarowe, pozycjonujące taśmę z dokładnością do ułamka milimetra zaprogramowanej linii cięcia.
- Stanowisko do cięcia laserowego, z odciągiem oparów, szybą ochronną i przenośnikiem żużla lub złomu pod spodem.
- Rozdrabniacz złomu oraz układanie w stosy lub automatyczne usuwanie części na wyjściu.
Dwie z tych stacji zasługują na więcej uwagi niż zwykle w tabeli specyfikacji: prostownica i podajnik. Laser tnie to, co widzi, więc każda fala, skręt lub wzór naprężeń docierający do głowicy tnącej staje się zmianą wymiarową w dalszej części.
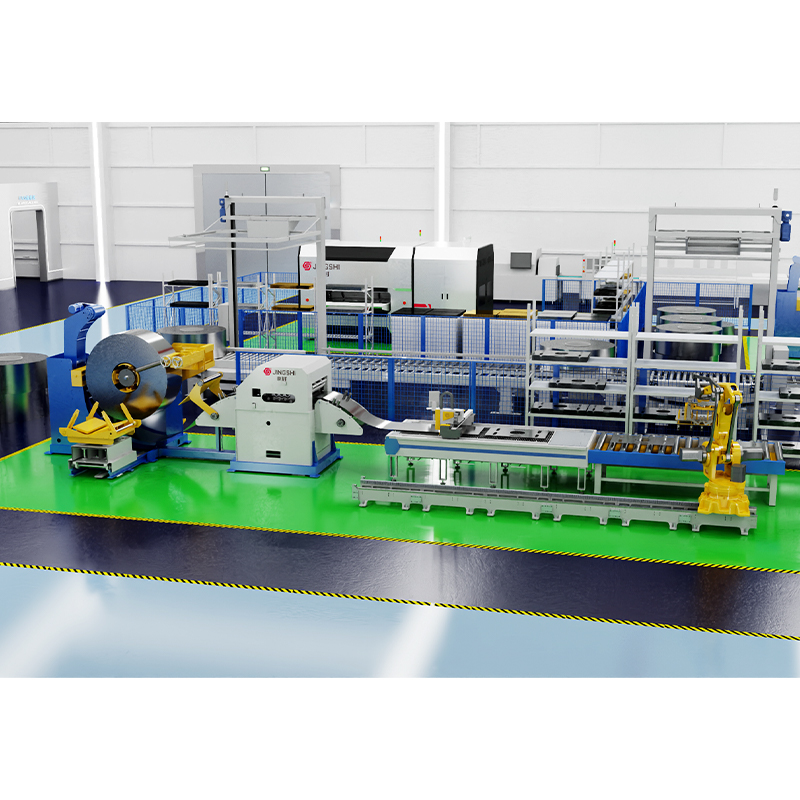 Linia laserowa do odwijania i poziomowania Zintegrowana linia odwijania, poziomowania i wycinania laserowego JingShi eliminuje matryce. Posiada inteligentne zagnieżdżanie, które zwiększa wykorzystanie materiału o 8-15%. Zobacz produkt →
Nasza linia do odwijania, poziomowania i wycinania laserowego jest zgodna z tą architekturą, integrując rozwijarkę, precyzyjną prostownicę, serwomechanizm i stację cięcia laserowego w jedną platformę sterowania, dzięki czemu prędkość, napięcie i parametry cięcia pozostają skoordynowane, a nie walczą ze sobą.
Dlaczego płaskość i łagodzenie stresu są na pierwszym miejscu
Cewka nigdy nie jest płaska, gdy dociera. Przenosi zestaw cewek z nawinięcia, kuszę z rozcięcia i zablokowany układ naprężeń z walcowania. Jeśli te defekty dotrą do lasera, trzy rzeczy pójdą nie tak naraz: zmiana odległości ogniskowej, zmiany jakości nacięcia i części, które wyglądały na akceptowalne na łożu, skręcają się lub wyginają po zwolnieniu konturu.
Dlatego też precyzyjne niwelowanie należy do wnętrza linii, a nie przed nią i stanowi odrębną operację. Naprzemienne zginanie poza granicę plastyczności materiału powoduje równomierną redystrybucję naprężeń na całej grubości, dzięki czemu późniejszy półfabrykat pozostaje tak płaski, jak zmierzony na wyjściu prostownicy.
Do obróbki cewek doszliśmy od poziomowania hydraulicznego i to tło kształtuje sposób, w jaki określamy linię zaślepiania. Nasze hydrauliczne maszyny do poziomowania precyzyjnego obejmują wytrzymałą ramę z serii 40 i inteligentną platformę z czterema kolumnami z serii 50, poprzez konfiguracje z serii 60 do grubych blach, aż do konstrukcji z serii 80 do ultraprecyzyjnych prac. Ta sama dyscyplina stosowana w przypadku kaset rolkowych, co oznacza kontrolowaną penetrację, szybkie zmiany rolek i ścisłą równoległość, przekłada się na sekcję poziomowania linii cewek.
Porównanie wycinania laserowego, wycinania matrycowego i cięcia na długość
W większości projektów porównuje się co najmniej trzy trasy: linię prasową z dedykowaną matrycą, linię do wycinania laserowego oraz linię do cięcia na wymiar, która produkuje arkusze prostokątne. Rozliczenia wyglądają następująco:
| Rozpatrzenie | Wygaszenie śmierci | Linia wygaszania laserowego | Linia cięta na wymiar |
|---|---|---|---|
| Oprzyrządowanie | Jedna matryca na część | Brak, tylko programy | Tylko konfiguracja ostrza |
| Przełączenie | Zmiana matrycy, często godziny | Minuty, nowy plik zagnieżdżenia | Minuty |
| Swoboda konturowania | Ograniczone przez matrycę | Prawie każdy kontur | Proste cięcia |
| Wykorzystanie materiału | Stały dodatek na złom | Ulepszone przez zagnieżdżanie | Wysoka do prostokątów |
| Wyjście | Najwyższa na długich dystansach | Silny w mieszanych partiach | Wysoka do płaskich prześcieradeł |
| Infrastruktura | Naciśnij dół i ciężki fundament | Instalacja naziemna | Instalacja naziemna |
Wzór jest zachowany: matryce wygrywają w przypadku bardzo długich serii jednego kształtu, laserowa linia wykrawania wygrywa, gdy zmieniają się kształty i należy zminimalizować ilość odpadów, a linia cięcia na wymiar wygrywa, gdy część jest prostokątna i objętości są duże.
Kiedy inna konfiguracja linii pasuje lepiej
Nie każdy zakład potrzebuje lasera w pętli, a sprzedaż go fabryce wycinającej prostokąty byłaby kiepskim rozwiązaniem. Jeśli części mają w dużej mierze kształt prostokątny, precyzyjna rozwijarka, prostownica i linia podajnika umożliwiają drukowanie ze zwojów na arkusz z dużą szybkością, przy niższych nakładach inwestycyjnych i prostszej konserwacji.
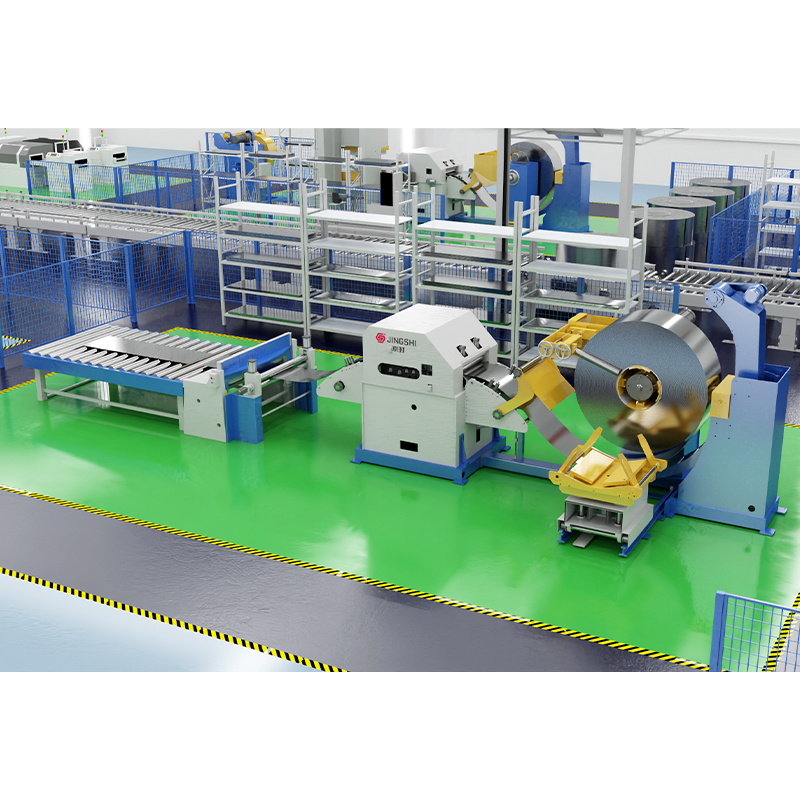 Podajnik prostownicy i linia CTL o wysokiej precyzji rozwijania Zwiększ wydajność dzięki naszej automatycznej linii do cięcia na długość z prostownicą rozwijającą. Wyposażony w serwosterownik PLC firmy Siemens zapewniający dokładność ± 0,5 mm. Uzyskaj bezpłatną wycenę. Zobacz produkt →
Kiedy następnym procesem jest tłoczenie, a nie płaskie półfabrykaty, rozwijarka 3 w 1, prostownica i podajnik serwo podłączone bezpośrednio do prasy całkowicie usuwają stos pośredni. Właściwa odpowiedź zawsze zależy od geometrii części, wzoru partii i tego, gdzie należy zagwarantować płaskość.
Praktyczna lista kontrolna wyboru
Porównując oferty, poproś o te elementy na piśmie, ponieważ określają one rzeczywiste możliwości w znacznie większym stopniu niż podana prędkość cięcia:
- Szerokość zwoju, średnica wewnętrzna i zewnętrzna oraz maksymalny ciężar zwoju, jaki może unieść rozwijacz.
- Zakres grubości i gatunki materiałów, w tym założenia dotyczące granicy plastyczności stosowane w obliczeniach.
- Wymagana płaskość po wypoziomowaniu, wyrażona w jednostkach I lub milimetrach na metr.
- Tolerancja cięcia i powtarzalność w ciągu całej zmiany, a nie pojedynczego wypolerowanego elementu testowego.
- Moc lasera, konfiguracja głowicy tnącej oraz to, które materiały zostały faktycznie wycięte podczas odbioru.
- Oprogramowanie do zagnieżdżania, cięcie wzdłuż linii oraz sposób oddzielania i usuwania złomu.
- Prędkość linii z uwzględnieniem przyspieszania i zwalniania oraz realistyczny czas cyklu na część.
- Metoda układania, masa półfabrykatu i sposób, w jaki części docierają do następnego procesu.
- Lista części zamiennych, częstotliwość regeneracji rolek i możliwość zdalnego wsparcia.
Obsługa cewek i półfabrykatów na całej linii
Linia zaślepiająca działa tak dobrze, jak przepływ materiału wokół niej. Ładowanie kręgów, usuwanie szkieletu i przemieszczanie ułożonych w stos półfabrykatów to zadania, które po cichu pochłaniają pracę i powodują szkody, jeśli zostaną zignorowane podczas planowania układu.
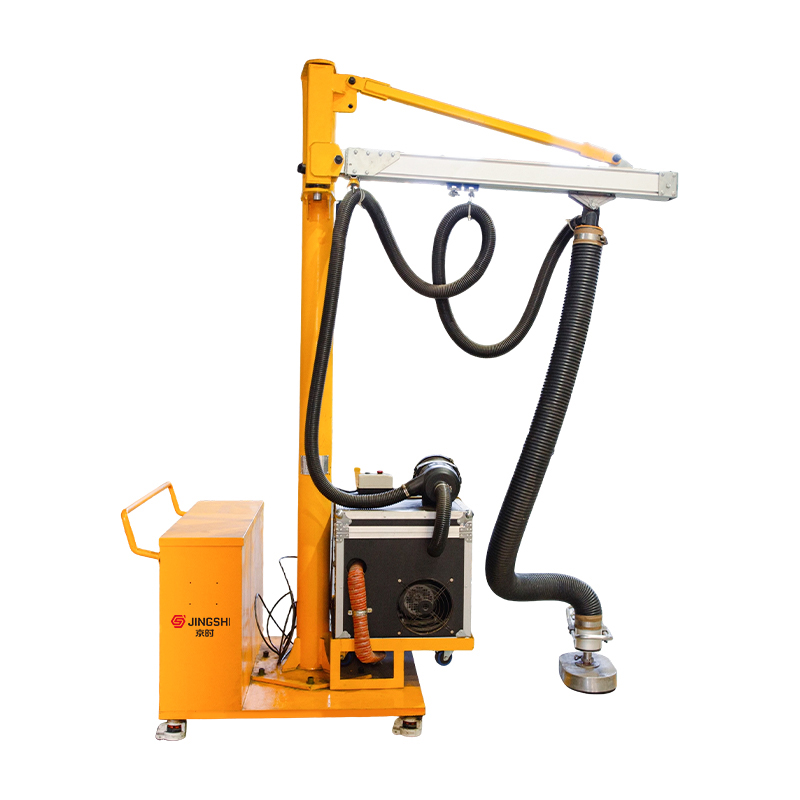
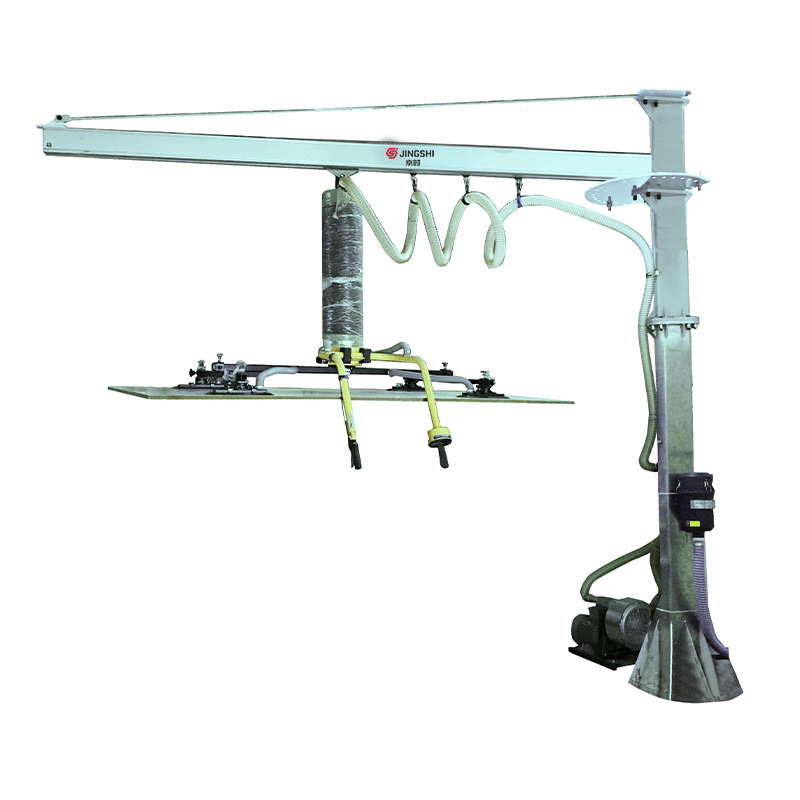
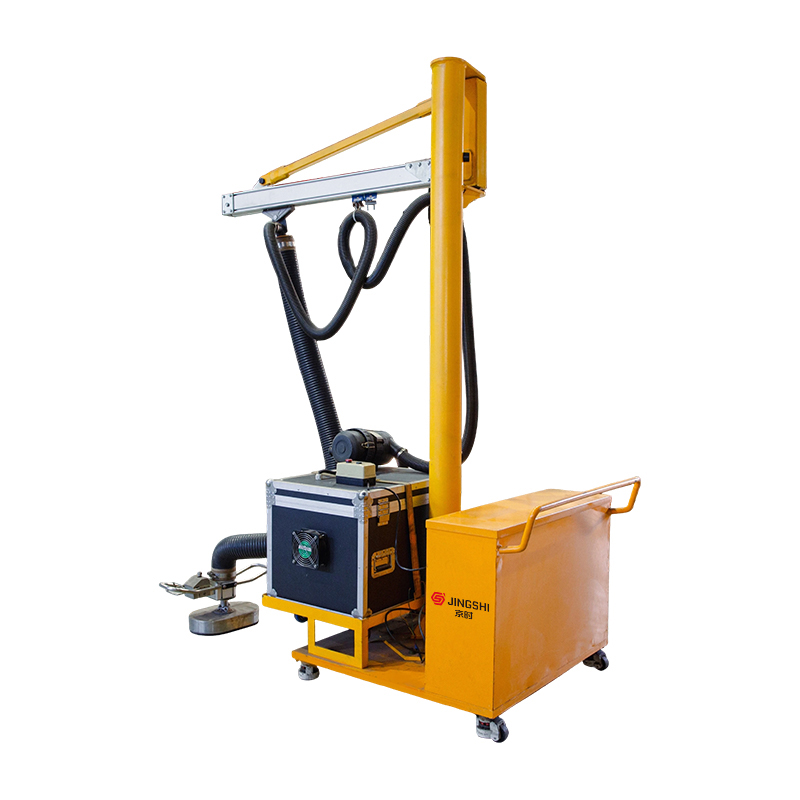 Mobilna maszyna do podnoszenia przyssawek Przenoszenie ciężkich ładunków pomiędzy wieloma stanowiskami pracy nie powinno oznaczać każdorazowego przenoszenia całego zestawu maszyn. Mobilna maszyna do podnoszenia przyssawek JINGSHI jest zbudowana na... Zobacz produkt →
Na przykład mobilna maszyna do podnoszenia przyssawek pozwala jednemu operatorowi przesuwać arkusze i półfabrykaty bez dotykania powierzchni, co chroni widoczne części i zmniejsza ryzyko uszkodzenia krawędzi. Podnośniki próżniowe, żurawie obrotowe, żurawie ze składanymi ramionami i manipulatory ze wspomaganiem odgrywają tę samą rolę pomocniczą: utrzymują materiał w ruchu podczas cięcia linii.
Praca z partnerem, który rozumie płaskość
Firma Suzhou JingShi Intelligent Equipment Co., Ltd. została założona w 2016 roku i zajmuje się budową hydraulicznych precyzyjnych maszyn do poziomowania oraz inteligentnych linii do przetwarzania cewek, a także używanego wokół nich sprzętu do obsługi. Nasz zespół łączy w sobie konstrukcję mechaniczną, inżynierię hydrauliczną i sterowanie automatyką, czyli dokładnie taką kombinację, jakiej wymaga linia wykrawania.
Każda maszyna jest przed wysyłką montowana i testowana w naszym zakładzie o powierzchni 2557,97 metrów kwadratowych, podczas którego sprawdzana jest dokładność płaskości, wydajność pod obciążeniem i poziom hałasu. Nasz sprzęt obsługuje części samochodowe, precyzyjną blachę, elementy wind, maszyny rolnicze, brzeszczoty pił, precyzyjne tłoczenie, produkcję profili i zastosowania elektryczne, czyli branże, w których płaski, pozbawiony naprężeń półfabrykat jest punktem wyjścia do wszystkiego na dalszym etapie produkcji. Możesz zapoznać się z naszą pełną ofertą precyzyjny sprzęt do poziomowania i obróbki cewek w dowolnym momencie.
Linia do wycinania laserowego nie jest maszyną, którą kupuje się wyłącznie ze względu na prędkość cięcia. Jest to decyzja dotycząca elastyczności partii, wydajności materiału, powierzchni użytkowej i zakresu konserwacji matryc, jaki Twój zakład chce wykonać przez następne dziesięć lat.
Jeśli oceniasz tę decyzję, prześlij nam swoje gatunki materiałów, zakres grubości i rysunek lub dwie puste części. Powiemy Ci, gdzie należy określić poziomowanie, gdzie laser zasługuje na swoje miejsce i gdzie prostsza linia naprawdę lepiej spełni swoje zadanie.